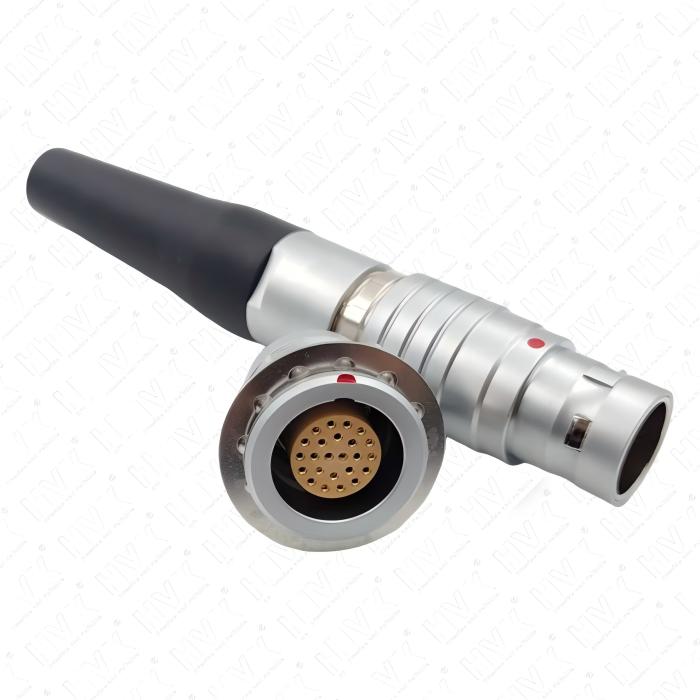
真空氣密連接器是真空設備、航空航天、精密儀器等領域的核心密封部件,其密封性能直接決定整套設備的真空穩定性、運行安全性與使用壽命,微小的泄漏隱患都會造成真空度下降、介質泄漏、設備故障等各類問題。氦質譜檢漏是目前檢測真空氣密連接器密封性能最精準、靈敏度最高的檢測方式,依托氦氣作為示蹤氣體的特性,結合質譜分析技術精準捕捉微小漏孔,為連接器氣密性檢測提供可靠數據支撐,規范完整的標準操作流程是保障檢測結果精準、規避檢測誤差、保障作業安全的核心前提。整套檢測流程連貫閉環,涵蓋前期準備、設備校準、真空預處理、檢漏作業、后期收尾與結果判定全環節,每一步操作都需嚴格遵循行業規范,杜絕人為操作偏差與設備誤差。
檢測正式開展前,需完成全面的前期籌備工作,包含工件處理、設備檢查與環境調試。首先對真空氣密連接器進行精細化清潔處理,徹底清除工件表面的油污、粉塵、水汽與加工殘留雜質,這類雜質極易堵塞微小漏孔或干擾真空環境,導致漏檢、誤檢等問題,清潔后的連接器需放置在干燥無塵環境中自然晾干,保證工件整體干燥潔凈。同時操作人員需確認自身具備專業操作資質,熟悉氦質譜檢漏設備的運行原理、操作參數與應急處置方式,杜絕違規操作。隨后對檢漏設備、工裝夾具、氦氣噴槍、標準漏孔等配套器具進行全面檢查,確認設備電路、氣路連接完好,無破損、漏氣、松動等故障,工裝夾具適配連接器規格,能夠實現穩固密封對接,保障檢測過程中無外接干擾。此外需調試檢測環境,保持作業區域通風良好、溫濕度穩定,規避氣流、溫濕度波動對真空環境與氦氣擴散造成的影響,為精準檢測奠定基礎。
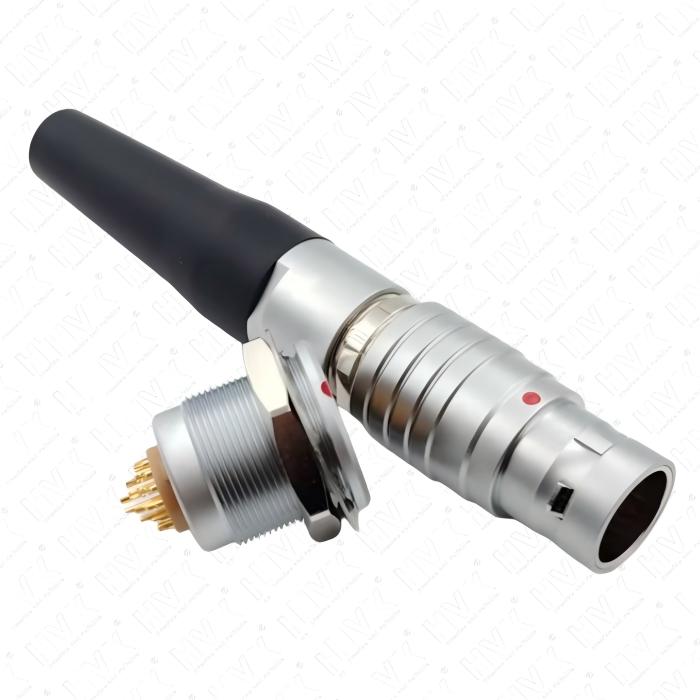
前期籌備完成后,核心步驟為設備校準與系統調試,這是保障漏率檢測數據精準度的關鍵環節。正式檢測前必須使用標準漏孔對氦質譜檢漏儀進行整機校準,匹配設備檢測量程與連接器預設漏率標準,修正設備基線誤差,確保儀器靈敏度、檢測精度符合行業檢測要求。校準完成后,將待檢測的真空氣密連接器與檢漏設備的真空檢測腔體精準對接,緊固連接結構,保證工裝與連接器接觸面完全密封,杜絕外接空氣滲入影響真空系統穩定性。隨后啟動設備真空系統,進入真空預處理階段,依次通過機械泵、分子泵逐級抽氣,緩慢將連接器內部腔體與檢測管路的空氣抽出,逐步降低系統內部壓力,直至達到檢測所需的真空閾值。整個抽真空過程需持續監測真空度變化,若出現真空度無法達標、設備異常報警等情況,需立即停止作業,排查管路密封、工件對接、設備故障等問題,故障排除后重新抽真空,待系統真空度穩定、設備本底數值平穩無波動后,方可進入正式檢漏環節。
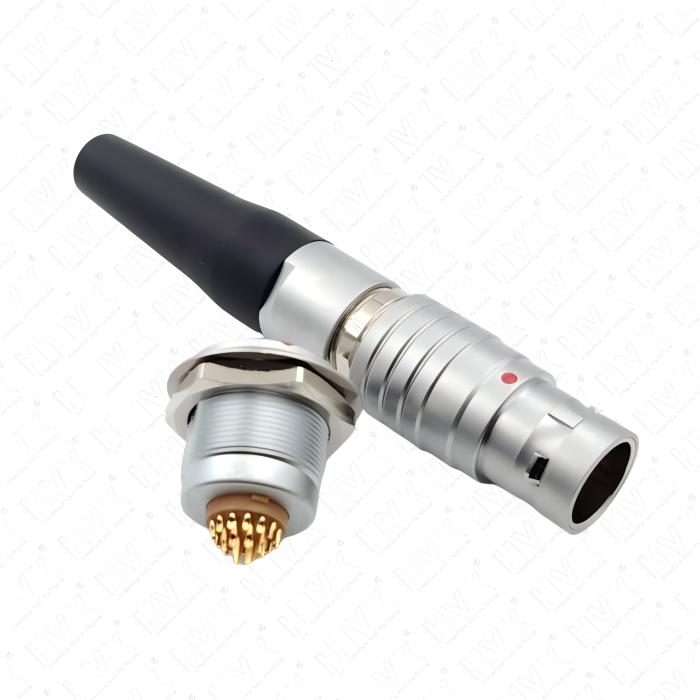
穩定的真空環境搭建完成后,開展核心的噴氦檢漏作業,全程遵循規范化掃描操作規范。采用真空噴吹法對真空氣密連接器進行全域檢測,手持氦氣噴槍保持固定距離勻速掃描工件表面,噴槍與工件間距維持在合理區間,移動速度均勻平緩,避免速度過快遺漏漏點、過慢造成氦氣堆積影響檢測數據。掃描過程中重點覆蓋連接器密封端面、螺紋接口、焊點、法蘭連接位等易泄漏關鍵部位,對核心密封區域采用定點噴射的方式,適當延長保壓時間,確保氦氣充分滲透至微小漏孔。氦氣作為惰性示蹤氣體,滲透性強且無腐蝕性,一旦連接器存在泄漏缺陷,氦氣會通過漏孔滲入真空腔體,被氦質譜檢漏儀捕捉識別,儀器會實時反饋漏率數值的波動變化。作業過程中需全程觀察設備數據變化,若檢測數值突然上升且保持穩定,說明對應檢測位置存在泄漏,及時標記漏點位置并記錄實時漏率數據;若全域掃描完成后,儀器數值始終與本底數值保持一致、無明顯波動,則初步判定工件密封狀態良好。
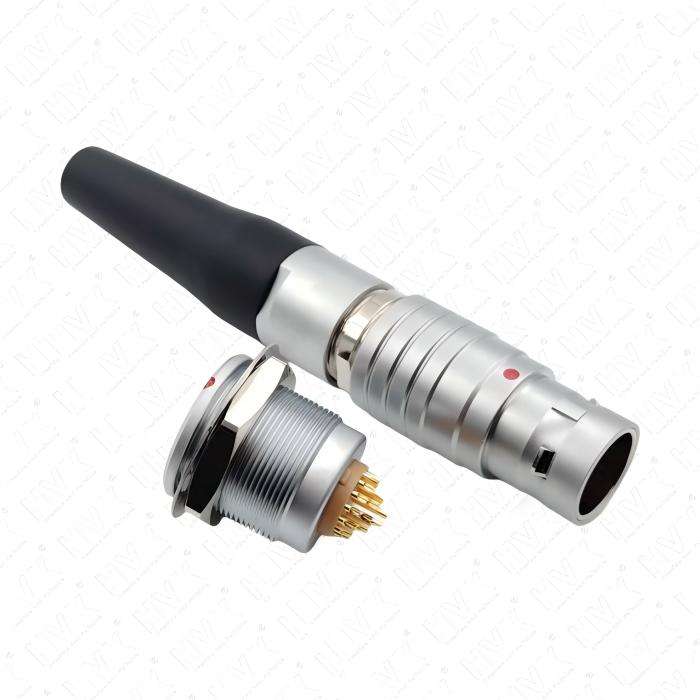
檢漏掃描作業完成后,需按照規范完成設備復位、氣體清理與數據核驗工作,形成完整的檢測閉環。首先關閉氦氣噴射系統,持續維持真空系統抽氣狀態,徹底抽除腔體內部與作業區域殘留的氦氣,避免殘留氣體影響后續檢測,等待儀器漏率數值完全回落至初始本底水平后,方可關閉真空系統。隨后緩慢破除檢測腔體的真空狀態,平穩拆卸待檢測的真空氣密連接器,避免快速泄壓造成工件磕碰損壞或結構變形。同時整理全程檢測數據,結合設備校準參數、檢測環境條件、工件檢測狀態進行綜合判定,對照行業氣密性標準與產品技術要求,區分合格工件與不合格工件,對存在泄漏缺陷的工件分類記錄漏點位置、漏率數值等核心信息,為后續返修、質量判定提供數據支撐。
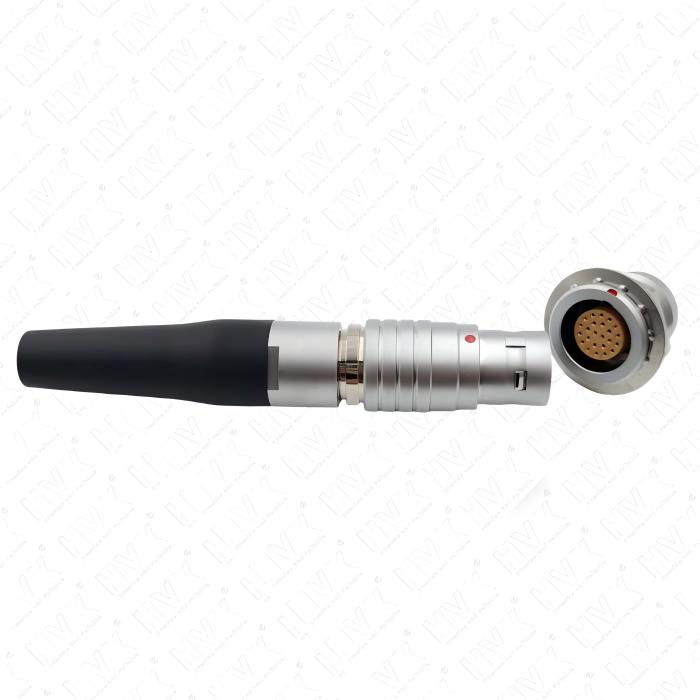
整套真空氣密連接器氦質譜檢漏操作,始終以標準化、精細化、閉環化的作業邏輯推進,真空預處理構建穩定檢測環境,漏率校準保障數據精準度,規范的噴氦檢測流程實現微小泄漏的精準排查。嚴格遵循這套標準操作流程,能夠有效規避環境干擾、設備誤差與人為操作失誤,精準判定連接器的密封性能,保障各類真空裝備、精密設備的運行可靠性,是工業生產、產品質檢中把控真空氣密連接器質量的重要技術手段,也是保障高端精密設備長期穩定運行的基礎保障。