在醫(yī)療與航空航天領域交叉融合的當下,醫(yī)療航空插頭線纜組件作為保障設備精準連接、穩(wěn)定傳輸的關鍵部件,其制造工藝與成本控制備受關注。液態(tài)硅膠憑借出色的生物相容性、耐高低溫性、密封性等特質,成為這類組件的理想成型材料,然而其成型過程中的成本構成卻復雜多元,需要從多個維度深入剖析。
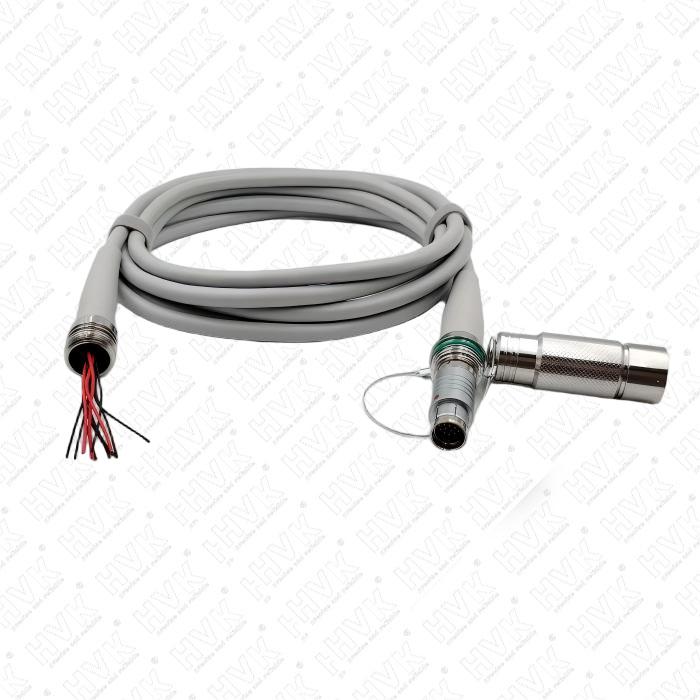
原料成本是液態(tài)硅膠成型的基礎支出,也是成本構成中最直觀的部分。與普通固態(tài)硅膠不同,醫(yī)療航空插頭線纜組件所用的液態(tài)硅膠需達到嚴苛的醫(yī)療級與航空級標準,這對原料純度提出了極高要求。這類液態(tài)硅膠通常采用鉑金催化體系,原料中不能含有硫、重金屬等雜質,需經過多道提純工序,僅基礎原料高純度硅油、白炭黑的采購成本就比工業(yè)級液態(tài)硅膠高出30%-50%。為滿足醫(yī)療航空領域的特殊需求,還需添加各類功能性添加劑,比如為提升耐高溫性能摻入氧化鐵等耐熱劑,為實現(xiàn)抗靜電功能融入碳納米管或金屬粉末,這些添加劑的價格往往不菲,進一步拉高了原料成本。同時,由于醫(yī)療航空領域對產品安全性的極致要求,每批次原料都要進行遷移性測試等嚴格檢測,檢測費用以及為保障批次穩(wěn)定性而投入的高精度檢測設備成本,也會間接增加原料的綜合成本。
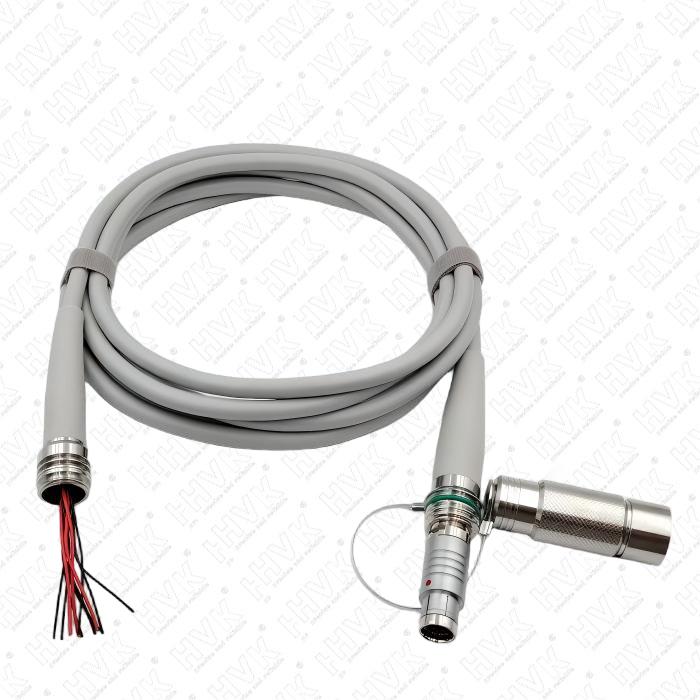
設備與模具的投入是液態(tài)硅膠成型前期成本的核心組成部分。液態(tài)硅膠成型依賴專用的液態(tài)硅膠注射機,這類設備配備高精度計量泵與溫控系統(tǒng),能夠精準控制硅膠的注射量、壓力和溫度,單臺設備成本是普通模壓機的3-5倍,部分高端機型價格甚至高達數百萬。而模具的要求則更為嚴苛,由于液態(tài)硅膠流動性極強,為確保成型的醫(yī)療航空插頭線纜組件具備高精度和良好密封性,模具公差需控制在±0.01mm以內,通常要采用S136H等高硬度不銹鋼材質,這種材質耐腐蝕、耐磨損,但加工難度大,模具成本比普通硅膠模具高3-5倍。此外,模具還需設計復雜的流道以保證液態(tài)硅膠均勻填充,部分組件因結構特殊,模具還需具備精準的溫控系統(tǒng),防止硫化不均,這無疑又增加了模具的設計與制造成本。而且,隨著下游行業(yè)對產品精度和復雜度要求的不斷提高,模具的更新?lián)Q代速度加快,企業(yè)需要持續(xù)投入資金用于模具的研發(fā)與升級。
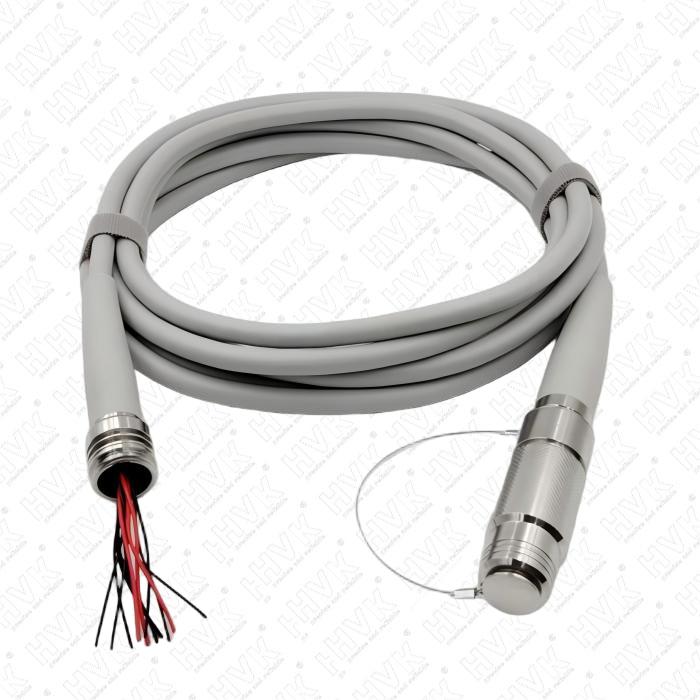
工藝成本貫穿液態(tài)硅膠成型的全過程,是影響最終產品成本的重要因素。液態(tài)硅膠成型并非簡單的注塑過程,而是要經歷注塑、二次硫化、后處理等多道工序,生產周期比普通硅膠成型延長50%以上。在注塑環(huán)節(jié),需要精確控制硅膠黏度、注射壓力與速度,任何參數偏差都可能導致產品報廢,這就要求企業(yè)配備專業(yè)的技術人員進行操作與調試,人工成本相應增加。二次硫化環(huán)節(jié),需要將注塑后的產品放入特定環(huán)境中烘烤,以進一步提升產品的性能,這個過程不僅消耗大量能源,還需要專人監(jiān)控溫度和時間,能耗與人工成本雙雙上升。后處理階段,要對產品進行去毛邊、表面處理等操作,醫(yī)療航空插頭線纜組件對外觀和精度要求極高,后處理工序往往更為精細復雜,耗時較長,人工成本占比較大。同時,為滿足醫(yī)療航空領域的嚴格標準,產品在成型過程中需要進行多輪檢測,從原材料入場到成品出廠,每一個環(huán)節(jié)都不能遺漏,檢測設備的維護、檢測人員的薪酬以及不合格產品的報廢成本,都讓工藝成本居高不下。
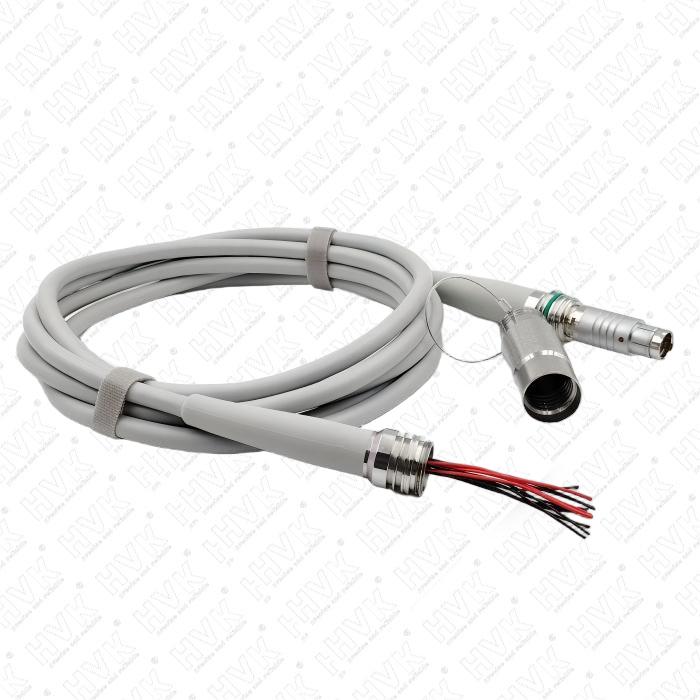
認證與研發(fā)成本是醫(yī)療航空插頭線纜組件液態(tài)硅膠成型中容易被忽視但卻至關重要的部分。醫(yī)療航空領域屬于高敏感領域,產品必須通過一系列嚴格的國際認證,比如醫(yī)療級的ISO 13485、生物相容性測試,食品接觸類的FDA、LFGB認證,航空領域的相關專項認證等。這些認證不僅單項測試費用昂貴,而且周期長達6-12個月,企業(yè)需要投入大量的時間與資金。此外,不同客戶對醫(yī)療航空插頭線纜組件的功能需求高度定制化,有的要求具備特定的透光率,有的對彈性模量有嚴格標準,這就需要企業(yè)進行針對性的研發(fā)。研發(fā)過程中,需要反復調整配方、優(yōu)化工藝,投入大量的人力、物力與時間,研發(fā)成本通常需要分攤到產品價格中。而且,為了保持市場競爭力,企業(yè)還需持續(xù)開展技術創(chuàng)新,探索新的成型工藝與材料應用,這部分長期的研發(fā)投入也成為成本的重要組成部分。
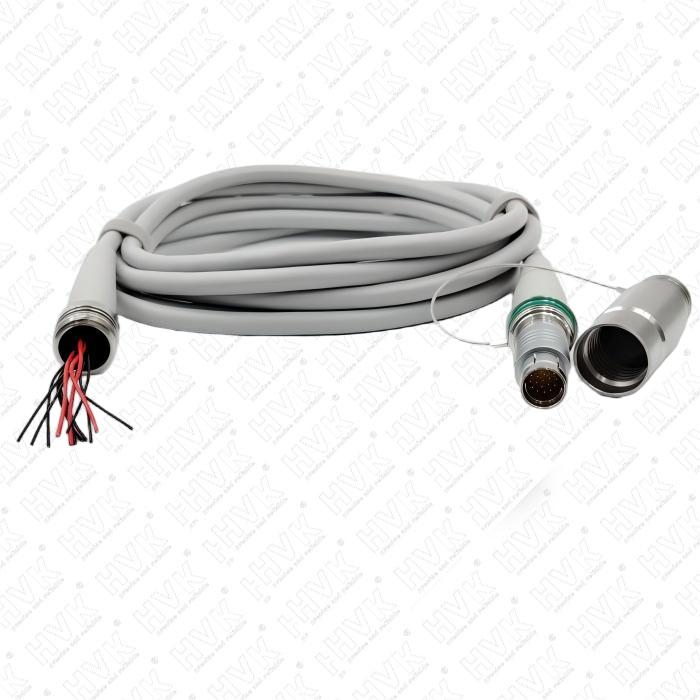
批量生產規(guī)模也會對液態(tài)硅膠成型的單位成本產生顯著影響。雖然液態(tài)硅膠成型的前期設備與模具投入較高,但隨著生產數量的增加,單件產品所分攤的模具成本會大幅降低。同時,液態(tài)硅膠注塑過程幾乎不會產生廢料,僅有少量水口料還可以回收二次利用,材料損耗率低,在大規(guī)模生產時,材料成本的控制優(yōu)勢更加明顯。此外,規(guī)模化生產便于實現(xiàn)全流程自動化操作,搭配機械手臂、傳送帶等設備,能夠減少人工成本,提高生產效率,進一步降低單位產品成本。反之,小批量生產時,前期投入的分攤比例高,生產效率難以提升,單位成本自然居高不下。
綜上所述,醫(yī)療航空插頭線纜組件液態(tài)硅膠成型的成本是由原料、設備模具、工藝、認證研發(fā)以及生產規(guī)模等多個因素共同作用的結果。企業(yè)要有效控制成本,需要從優(yōu)化原料采購、提升設備模具利用率、改進工藝技術、合理規(guī)劃研發(fā)投入以及擴大生產規(guī)模等多方面入手,在保障產品質量與性能的前提下,實現(xiàn)成本的精細化管理。